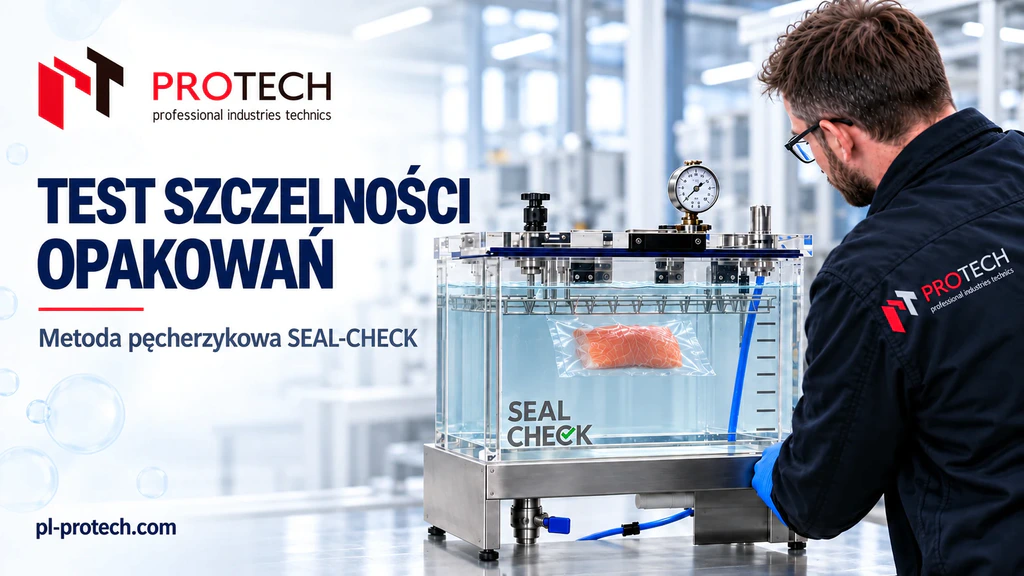
Il test delle bolle sottovuoto consente di rilevare e localizzare le perdite negli imballaggi osservando il gas che fuoriesce nell'acqua.
Il test a bolle sottovuoto rileva e localizza le perdite nelle confezioni osservando la fuoriuscita di gas nell'acqua. La confezione da testare viene collocata in una camera a pressione ridotta. Per un tecnico del controllo qualità, è fondamentale distinguere tra tre possibili segnali: rigonfiamento della confezione, fuoriuscita di bolle e assenza di perdite visibili. Spieghiamo come interpretare questi segnali utilizzando come esempio SEAL-CHECK.
Autore: PRO-TECH
Insomma
- Il rigonfiamento della confezione può essere dovuto all'espansione del gas; di per sé non indica una perdita.
- Le bolle che fuoriescono dalla zona danneggiata aiutano a individuare la perdita.
- L'assenza di bolle visibili deve essere valutata entro i limiti del metodo utilizzato e dei parametri di prova.
- La pressione del vuoto e il tempo di osservazione vengono selezionati in base alla confezione, alle istruzioni del dispositivo e alla procedura di controllo qualità.
Contenuto
- Come funziona il test delle bolle sottovuoto?
- Come funziona il test nel dispositivo di test SEAL-CHECK?
- Come interpretare il risultato?
- Come scegliere la pressione negativa e il tempo di osservazione?
- È possibile testare il confezionamento in atmosfera modificata (MAP) e sottovuoto?
- Come mantenere condizioni comparabili per i test successivi?
- Esempio ipotetico: perdita dalla guarnizione del vassoio MAP
- Domande sulla portata dello studio
Come funziona il test delle bolle sottovuoto?
Il test delle bolle sfrutta la differenza di pressione tra l'interno della confezione e la camera circostante. Man mano che la pressione intorno alla confezione immersa diminuisce, il gas al suo interno può espandersi. La confezione flessibile può quindi aumentare di volume, o gonfiarsi.
Se il gas fuoriesce attraverso una perdita, nell'acqua compaiono delle bolle. Osservare da dove emergono può aiutare a individuare una sezione danneggiata della guarnizione o della superficie dell'imballaggio. Questo è il principio alla base SEAL-CHECK descritti nel materiale di riferimento.
In questa configurazione, l'aria compressa alimenta il sistema di vuoto pneumatico. L'operatore regola la portata della pompa tramite una manopola e legge il valore del vuoto sul vacuometro della camera. Il manometro della pressione di alimentazione e il vacuometro indicano valori relativi a parti diverse del sistema, pertanto è importante distinguere tra le due letture durante la fase di collaudo.
La scheda SEAL-CHECK descrive il sistema Venturi ad aria compressa e il controllo del vuoto. Prima di iniziare a lavorare, verificare la configurazione e le istruzioni del dispositivo.
Come funziona il test nel dispositivo di test SEAL-CHECK?
Il test comprende la preparazione del campione, la generazione del vuoto, l'osservazione e il completamento del test. La seguente descrizione illustra la sequenza delle fasi della configurazione presentata nel materiale PRO-TECH. Il funzionamento dettagliato del dispositivo è descritto nel manuale del modello specifico.
Sicurezza: Il tester deve essere utilizzato da personale qualificato in conformità con le istruzioni del produttore e le normative aziendali vigenti. Il coperchio può essere aperto solo dopo che la camera è stata completamente pressurizzata.
- Preparazione del dispositivo e del campione. Il dispositivo viene collegato al sistema di aria compressa secondo le istruzioni del produttore. Il contenitore viene posizionato in una camera con la quantità d'acqua appropriata e il coperchio viene chiuso. La preparazione del campione deve essere conforme alla procedura di prova adottata.
- Attivazione del vuoto. L'operatore attiva il sistema pneumatico tramite la leva di comando. La pompa riduce la pressione nella camera e il vacuometro consente di monitorare la variazione di pressione.
- Raggiungimento dei parametri di prova. Il controllore imposta le condizioni richieste per la procedura. Il tempo di osservazione si riferisce al momento indicato nella procedura; la sola chiusura del coperchio non garantisce il raggiungimento del vuoto richiesto.
- Osservare la confezione. L'operatore verifica la presenza di bolle e ne individua la fonte. Separatamente, l'operatore registra la variazione di forma della confezione e il risultato dell'osservazione della perdita.
- Completamento del test. Dopo l'osservazione, l'operatore interrompe il test e equalizza la pressione secondo le istruzioni del dispositivo. Una volta che la pressione è completamente equalizzata, l'operatore apre il coperchio, rimuove il campione e registra il risultato.
Come interpretare il risultato?
Il risultato del test deve descrivere quanto osservato in base a parametri specifici. Il semplice aumento del volume della confezione non è sufficiente per determinare una perdita. La base per la valutazione delle perdite è l'osservazione del gas che fuoriesce dalla confezione.
La tabella aiuta a separare l'osservazione dalla conclusione e dalla conseguente decisione. I criteri per l'accettazione o il rifiuto di un campione sono definiti dalla procedura della struttura.
| Osservazione | Che conclusioni si possono trarre? | Che cosa non decide il risultato? | Il passo successivo |
|---|---|---|---|
| La confezione si sta gonfiando | Il cambiamento di forma può essere dovuto all'espansione del gas | Il solo gonfiore non conferma la presenza di una perdita. | Continuare l'osservazione secondo la procedura. |
| Le bolle fuoriescono da una parte specifica della saldatura | La presenza di perdite di gas visibili indica la posizione della perdita nelle condizioni di prova. | L'osservazione non permette di determinare la causa del difetto di saldatura. | Annotare la posizione della perdita e i risultati del test. |
| Dalla superficie del foglio emergono delle bolle. | La perdita di gas può essere localizzata all'esterno della saldatura. | Il risultato non indica la fase in cui si è verificato il danno | Documentare la posizione e inviare un campione per la valutazione. |
| Nessuna bolla osservata | Nelle condizioni utilizzate non è stata rilevata alcuna perdita visibile. | Il risultato non esclude tutte le perdite | Valutare il campione secondo i criteri e l'ambito del metodo |
La descrizione ufficiale della norma ASTM D3078-02(2021)e1 — Metodo di prova standard per la determinazione delle perdite negli imballaggi flessibili mediante emissione di bolle — riguarda il rilevamento di perdite di maggiori dimensioni negli imballaggi flessibili contenenti gas. Si precisa inoltre che le piccole perdite possono passare inosservate e che il prodotto può ostruire il percorso di perdita. Pertanto, l'assenza di bolle non garantisce in modo assoluto la tenuta stagna. Fonte: ASTM International.
La descrizione del meccanismo di prova non sostituisce la documentazione della conformità dell'intera procedura alla norma. Tale conformità non deve essere dedotta unicamente dal nome del dispositivo o da un metodo operativo simile.
Come scegliere la pressione negativa e il tempo di osservazione?
Il vuoto e il tempo di osservazione devono essere determinati per la confezione da testare seguendo le istruzioni specifiche del modello e una procedura di controllo qualità approvata. Un'unica impostazione non è automaticamente applicabile a tutte le pellicole, i sigilli e i prodotti.
Il materiale PRO-TECH indica che la selezione dei parametri dipende dal tipo, dal design e dalla resistenza dell'imballaggio. Pertanto, qualsiasi modifica al formato o al metodo di confezionamento richiede la verifica dell'applicabilità delle condizioni di prova attuali. Le letture del vacuometro devono essere confrontate con i requisiti specificati nella procedura.
In pratica, prima di avviare una serie di test, è necessario conoscere le risposte a tre domande: quale pressione di vuoto utilizzare, per quanto tempo osservare e quali criteri utilizzare per valutare il campione. Il semplice raggiungimento dei limiti tecnici del dispositivo non determina le condizioni appropriate per l'ispezione dell'imballaggio.
È possibile testare il confezionamento in atmosfera modificata (MAP) e sottovuoto?
L'utilità del test dipende, tra le altre cose, dalla quantità di gas presente all'interno della confezione. Nelle confezioni in atmosfera modificata (MAP), questo gas è una miscela protettiva. In presenza di differenze di pressione, può espandersi e fuoriuscire attraverso una perdita nell'acqua circostante.
Alcuni imballaggi sottovuoto contengono pochissimo gas. La descrizione del funzionamento di SEAL-CHECK indica chiaramente che l'efficacia del metodo a bolle potrebbe essere limitata in tali casi. Prima di applicare il test a un imballaggio di questo tipo, è necessario verificarne l'idoneità per l'ambito di ispezione previsto.
Pertanto, è opportuno iniziare la selezione del tester dal campione e dallo scopo del test. Il tipo di imballaggio, il prodotto e il luogo in cui l'operatore osserverà un'eventuale perdita sono tutti fattori importanti.
Come mantenere condizioni comparabili per i test successivi?
Il confronto dei risultati richiede il controllo dei parametri e una registrazione precisa delle osservazioni. Secondo la descrizione PRO-TECH, per i test successivi con gli stessi requisiti, l'impostazione del regolatore può essere lasciata invariata e il vuoto applicato tramite la leva. Ciò semplifica l'operazione, ma le effettive condizioni di prova devono comunque essere verificate utilizzando un vacuometro.
Il seguente elenco può essere utilizzato come ausilio nella preparazione della documentazione di revisione:
- designazione del campione e del lotto;
- Tipo di imballaggio e metodo di imballaggio;
- modello di prova;
- pressione negativa richiesta e osservata;
- tempo di osservazione e momento di inizio del conteggio;
- Risultato, posizione della possibile perdita e persona che ha eseguito il test.
Questo campo suggerito dovrebbe essere adattato alla documentazione della struttura. Aiuta a collegare la valutazione del campione alle condizioni in cui è stata generata.
Nella scelta di un dispositivo, è importante considerare anche il formato di confezionamento e il volume della camera. L'offerta PRO-TECH comprende i modelli da tavolo SEAL-CHECK TipoA e SEAL-CHECK Tipo 2B. La scelta del modello deve basarsi sulle dimensioni del campione e sulla documentazione del dispositivo.
Esempio ipotetico: perdita dalla guarnizione del vassoio MAP
L'esempio che segue è ipotetico e serve a chiarire l'interpretazione del risultato.
Supponiamo che un operatore stia testando un vassoio sigillato con un foglio di alluminio in atmosfera modificata utilizzando un tester SEAL-CHECK. Utilizzando i parametri stabiliti per questo tipo di confezionamento nella procedura aziendale, il foglio si solleva leggermente quando la pressione viene rilasciata e poi iniziano a fuoriuscire bolle da un angolo della sigillatura.
L'operatore registra due osservazioni distinte: una variazione nella forma del foglio e una perdita di gas in un angolo del vassoio. Quest'ultima indica una perdita nelle condizioni di questo test. Il sollevamento del foglio stesso potrebbe essere dovuto all'espansione del gas intrappolato all'interno della confezione.
Questo risultato aiuta a indirizzare l'ulteriore valutazione verso la sezione indicata della sigillatura. Tuttavia, non consente di determinare in modo indipendente se il difetto si sia verificato durante il processo di sigillatura o se l'imballaggio sia stato danneggiato in un secondo momento. In questo caso, il reparto qualità decide come procedere con il campione secondo la procedura stabilita.
Domande sulla portata dello studio
Il test della bolla misura la resistenza della sigillatura?
No. Il test qui descritto ha lo scopo di osservare la perdita e la sua posizione nelle condizioni utilizzate. Non fornisce una misurazione della forza necessaria per rompere la saldatura.
Il rilevamento delle perdite permette di individuare la causa del problema alla saldatrice?
No. L'osservazione aiuta a individuare il punto esatto della perdita. Determinarne la causa richiede una valutazione separata del campione e del processo di confezionamento.
Il risultato di un singolo campione conferma la qualità dell'intero lotto?
No. Il risultato si riferisce alla confezione testata e alle condizioni utilizzate. Le linee guida per il campionamento e le decisioni relative ai lotti sono determinate dal piano di controllo qualità.
L'impostazione del regolatore è sufficiente per confrontare due test?
No. Bisogna tenere conto del vuoto effettivo, del tempo di osservazione e del tipo di campione. Lasciare la manopola nella stessa posizione semplifica l'operazione, ma non documenta tutte le condizioni di prova.
Che cosa vale la pena ricordare?
Il test di tenuta sottovuoto aiuta a rilevare e localizzare le perdite nelle confezioni. Una valutazione accurata richiede la distinzione tra rigonfiamento, perdite di gas visibili e assenza di perdite rilevabili. Il significato del risultato dipende dall'idoneità del metodo per la specifica confezione e dalle condizioni di prova. Tali condizioni devono essere specificate nelle istruzioni dello strumento e nelle procedure di controllo qualità.
Avete bisogno di un tester SEAL-CHECK per il vostro imballaggio? Fornite le dimensioni, il tipo di materiale e il metodo di confezionamento, quindi contattate PRO-TECH.
Informazioni sull'autore
PRO-TECH fornisce componenti e attrezzature per l'industria e offre servizi di manutenzione. L'azienda propone i tester di tenuta per imballaggi SEAL-CHECK.
Hai bisogno di aiuto nella scelta o di un preventivo?
Ti aiutiamo a scegliere il componente o la soluzione giusta per la tua macchina. Chiama o scrivici — forniamo consulenza basata su una reale esperienza di manutenzione.