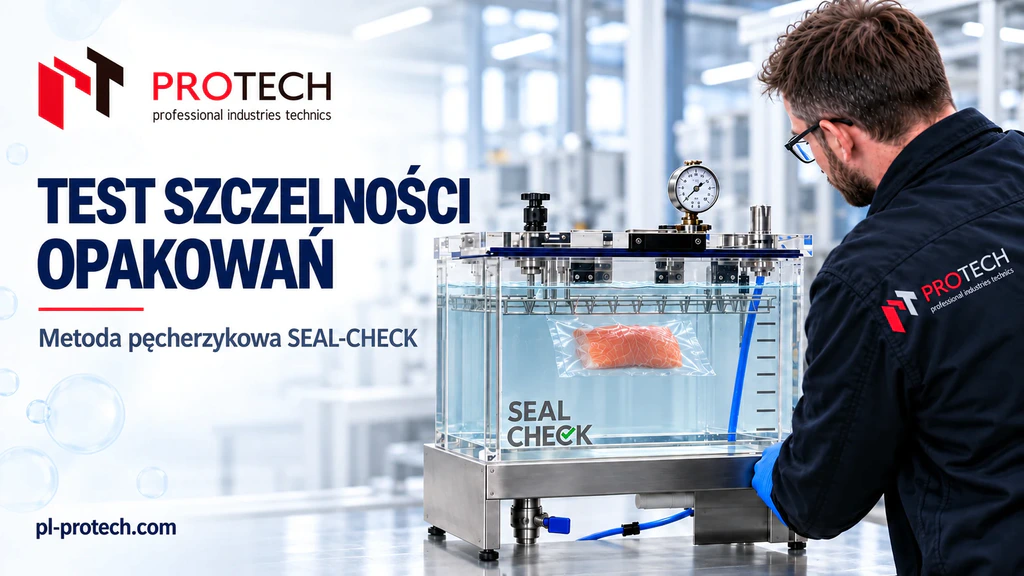
Le test de la bulle d'air permet de détecter et de localiser les fuites d'emballage en observant le gaz s'échapper dans l'eau.
Le test de bulles sous vide détecte et localise les fuites d'emballage en observant les gaz s'échappant dans l'eau. L'emballage testé est placé dans une chambre où la pression est réduite. Pour un technicien de contrôle qualité, il est essentiel de distinguer trois observations: le gonflement de l'emballage, la présence de bulles et l'absence de fuite visible. Nous expliquons comment interpréter ces signaux en utilisant SEAL-CHECKcomme exemple.
Auteur: PRO-TECH
En bref
- Le gonflement de l'emballage peut être dû à la dilatation des gaz; il n'indique pas en soi une fuite.
- Les bulles qui remontent de la zone endommagée permettent de localiser la fuite.
- L'absence de bulles visibles doit être évaluée dans les limites de la méthode utilisée et des paramètres de test.
- La pression du vide et la durée d'observation sont sélectionnées en fonction de l'emballage, des instructions de l'appareil et de la procédure de contrôle qualité.
Contenu
- Comment fonctionne le test de la bulle de vide?
- Comment fonctionne le test dans le testeur SEAL-CHECK?
- Comment interpréter le résultat?
- Comment choisir la pression négative et la durée d'observation?
- Est-il possible de tester l'emballage sous atmosphère modifiée et l'emballage sous vide?
- Comment maintenir des conditions comparables pour les tests ultérieurs?
- Exemple hypothétique: fuite du joint du bac MAP
- Questions relatives à la portée de l'étude
Comment fonctionne le test de la bulle de vide?
Le test de bulles exploite la différence de pression entre l'intérieur de l'emballage et la chambre environnante. Lorsque la pression autour de l'emballage immergé diminue, le gaz qu'il contient se dilate. L'emballage souple peut alors augmenter de volume, ou gonfler.
Si du gaz s'échappe par une fuite, des bulles apparaissent dans l'eau. Observer leur point d'apparition permet de localiser une zone endommagée du joint ou de la surface d'emballage. C'est le principe des testeurs d'étanchéité SEAL-CHECK décrits dans le document source.
Dans cette configuration, le système de vide pneumatique est alimenté par de l'air comprimé. L'opérateur règle le débit de la pompe à l'aide d'un bouton et lit le niveau de vide sur le manomètre de la chambre. Le manomètre de pression d'alimentation et le vacuomètre indiquent des valeurs pour différentes parties du système; il est donc important de bien distinguer les deux lectures lors des tests.
La fiche SEAL-CHECK décrit le système Venturi à air comprimé et le contrôle du vide. Avant toute utilisation, veuillez vérifier la configuration et le mode d'emploi de votre appareil.
Comment fonctionne le test dans le testeur SEAL-CHECK?
Le test comprend la préparation de l'échantillon, la génération du vide, l'observation et la finalisation du test. La description suivante explique la séquence des étapes de la configuration présentée dans PRO-TECH. Le fonctionnement détaillé de l'appareil est décrit dans le manuel du modèle concerné.
Sécurité: L’appareil de test doit être utilisé par du personnel formé, conformément aux instructions du fabricant et aux politiques de l’établissement. Le couvercle ne doit être ouvert qu’une fois la chambre complètement pressurisée.
- Préparation du dispositif et de l'échantillon. Le dispositif est raccordé au système d'air comprimé conformément aux instructions du fabricant. Le récipient est placé dans une enceinte contenant la quantité d'eau appropriée et le couvercle est fermé. La préparation de l'échantillon doit être conforme à la procédure d'essai adoptée.
- Activation du vide. L'opérateur active le système pneumatique à l'aide du levier de commande. La pompe abaisse la pression dans la chambre et le manomètre permet de contrôler la variation de pression.
- Obtention des paramètres de test. Le contrôleur définit les conditions requises pour la procédure. Le temps d'observation correspond à l'instant indiqué dans la procédure; la fermeture du couvercle ne suffit pas à confirmer que le vide requis a été atteint.
- Observez l'emballage. L'opérateur vérifie la présence de bulles et en détermine l'origine. Il consigne séparément la modification de la forme de l'emballage et le résultat de l'observation de la fuite.
- Fin du test. Après observation, l'opérateur interrompt le test et égalise la pression conformément aux instructions de l'appareil. Une fois la pression complètement égalisée, il ouvre le couvercle, retire l'échantillon et consigne le résultat.
Comment interpréter le résultat?
Le résultat du test doit décrire les observations effectuées dans des conditions spécifiques. Une simple augmentation du volume de l'emballage ne suffit pas à détecter une fuite. L'évaluation des fuites repose sur l'observation du gaz qui s'échappe de l'emballage.
Le tableau permet de distinguer l'observation de la conclusion et de la décision qui en découle. Les critères d'acceptation ou de rejet d'un échantillon sont définis par la procédure de l'établissement.
| Observation | Quelles conclusions peut-on en tirer? | Que ne décide pas le résultat? | L'étape suivante |
|---|---|---|---|
| L'emballage gonfle | Le changement de forme peut être dû à la dilatation du gaz. | Un gonflement à lui seul ne confirme pas une fuite. | Poursuivre l'observation conformément à la procédure |
| Des bulles s'échappent d'une partie spécifique de la soudure. | Une fuite de gaz visible indique l'emplacement de la fuite dans les conditions de test. | L'observation ne permet pas de déterminer la cause du défaut de soudure. | Consignez l'emplacement de la fuite et les résultats des tests. |
| Des bulles apparaissent à la surface de la feuille d'aluminium. | La fuite de gaz peut être localisée à l'extérieur de la soudure. | Le résultat n'indique pas le stade auquel les dommages sont survenus. | Documentez l'emplacement et soumettez un échantillon pour évaluation. |
| Aucune bulle observée | Aucune fuite visible n'a été détectée dans les conditions utilisées. | Ce résultat n'exclut pas toutes les fuites. | Évaluer l'échantillon selon les critères et le champ d'application de la méthode |
La description officielle de la norme ASTM D3078-02(2021)e1 — Méthode d'essai normalisée pour la détection des fuites dans les emballages souples par émission de bulles — traite de la détection des fuites importantes dans les emballages souples contenant du gaz. Elle précise également que les petites fuites peuvent passer inaperçues et que le produit peut obstruer le passage de la fuite. Par conséquent, l'absence de bulles ne constitue pas une garantie absolue d'étanchéité. Source: ASTM International.
La description du mécanisme d'essai ne remplace pas la documentation attestant la conformité de l'ensemble de la procédure à la norme. Cette conformité ne saurait être déduite de la seule dénomination du dispositif ou d'un mode de fonctionnement similaire.
Comment choisir la pression négative et la durée d'observation?
Le temps de mise sous vide et la durée d'observation doivent être déterminés pour l'emballage testé, conformément aux instructions du modèle et à une procédure de contrôle qualité approuvée. Un seul réglage ne s'applique pas automatiquement à tous les films, scellés et produits.
La documentation PRO-TECH indique que le choix des paramètres dépend du type, de la conception et de la résistance de l'emballage. Par conséquent, toute modification du format ou du mode d'emballage nécessite de vérifier si les conditions de test actuelles restent applicables. Les mesures du vacuomètre doivent être comparées aux exigences spécifiées dans la procédure.
En pratique, avant de lancer une série de tests, il est nécessaire de répondre à trois questions: quelle pression de vide utiliser, combien de temps observer et quels critères appliquer pour évaluer l’échantillon. Atteindre les limites techniques de l’appareil ne suffit pas à déterminer les conditions optimales pour le contrôle de l’emballage.
Est-il possible de tester l'emballage sous atmosphère modifiée et l'emballage sous vide?
L'utilité du test dépend notamment de la quantité de gaz contenue dans l'emballage. Dans les emballages MAP (atmosphère modifiée), ce gaz est un mélange protecteur. Sous l'effet de différences de pression, il peut se dilater et s'échapper dans l'eau environnante.
Certains emballages sous vide contiennent très peu de gaz. La description fournie de SEAL-CHECK indique clairement que l'efficacité de la méthode des bulles peut être limitée dans ces cas. Avant d'appliquer le test à un tel emballage, il convient de vérifier son adéquation au périmètre d'inspection prévu.
Il est donc judicieux de commencer le choix du testeur en fonction de l'échantillon et de l'objectif du test. Le type d'emballage, le produit et l'endroit où l'opérateur observera une éventuelle fuite sont autant de facteurs importants.
Comment maintenir des conditions comparables pour les tests ultérieurs?
La comparaison des résultats exige la maîtrise des paramètres et un enregistrement précis des observations. Selon la description PRO-TECH, pour les essais suivants présentant les mêmes exigences, le réglage du régulateur peut rester inchangé et le vide appliqué à l'aide du levier. Cela simplifie la mise en œuvre, mais les conditions réelles de l'essai doivent néanmoins être vérifiées à l'aide d'un vacuomètre.
La liste suivante peut être utilisée pour faciliter la préparation du dossier d'audit:
- désignation de l'échantillon et du lot;
- type d'emballage et méthode d'emballage;
- modèle de test;
- pression négative requise et observée;
- temps d'observation et moment du début du comptage;
- résultat, emplacement de la fuite potentielle et personne effectuant le test.
Ce champ suggéré devrait être adapté à la documentation de l'établissement. Il permet de relier l'évaluation de l'échantillon aux conditions dans lesquelles il a été généré.
Lors du choix d'un appareil, il est également important de tenir compte du format d'emballage et du volume de la chambre. L'offre PRO-TECH comprend les modèles de table SEAL-CHECK TypeA et SEAL-CHECK Type 2B. Le choix du modèle doit se baser sur les dimensions de l'échantillon et la documentation de l'appareil.
Exemple hypothétique: fuite du joint du bac MAP
L’exemple suivant est hypothétique et sert à clarifier l’interprétation du résultat.
Supposons qu'un opérateur teste un plateau scellé par une feuille d'aluminium sous atmosphère modifiée à l'aide d'un testeur SEAL-CHECK. En utilisant les paramètres définis pour cet emballage dans la procédure de l'entreprise, la feuille d'aluminium se soulève légèrement lorsque la pression est relâchée, puis des bulles commencent à apparaître à un coin du scellage.
L'opérateur consigne deux observations distinctes: une modification de la forme de la feuille d'aluminium et une fuite de gaz au coin du plateau. Cette dernière indique une fuite dans les conditions de ce test. Le soulèvement de la feuille d'aluminium pourrait être dû à la dilatation du gaz emprisonné dans l'emballage.
Ce résultat permet d'orienter l'évaluation ultérieure vers la partie indiquée du scellé. Cependant, il ne permet pas de déterminer avec certitude si le défaut est survenu lors du scellage ou si l'emballage a été endommagé ultérieurement. Dans ce cas, le service qualité décide de la suite à donner à l'échantillon, conformément à la procédure établie.
Questions relatives à la portée de l'étude
Le test à bulles permet-il de mesurer la résistance du joint?
Non. Le test décrit ici vise à observer la fuite et son emplacement dans les conditions utilisées. Il ne permet pas de mesurer la force nécessaire pour rompre la soudure.
Le détecteur de fuites indique-t-il la cause du problème au niveau de la machine à souder?
Non. L'observation permet de localiser la fuite. Déterminer la cause nécessite une analyse distincte de l'échantillon et du processus d'emballage.
Le résultat d'un seul échantillon confirme-t-il l'étanchéité de l'ensemble du lot?
Non. Le résultat se réfère à l'emballage testé et aux conditions utilisées. Les directives d'échantillonnage et les décisions relatives aux lots sont définies par le plan de contrôle de la qualité.
Le réglage du régulateur est-il suffisant pour comparer deux tests?
Non. Il faut tenir compte du vide réel, de la durée d'observation et du type d'échantillon. Laisser le bouton dans la même position simplifie l'utilisation, mais ne permet pas de documenter toutes les conditions de test.
Qu'est-ce qui mérite d'être retenu?
Le test de bulles sous vide permet de détecter et de localiser les fuites d'emballage. Une évaluation précise nécessite de distinguer le gonflement, les fuites de gaz visibles et l'absence de fuite. La signification du résultat dépend de l'adéquation de la méthode à l'emballage concerné et aux conditions de test. Ces conditions doivent être précisées dans le mode d'emploi de l'instrument et les procédures de contrôle qualité.
Vous avez besoin d'un testeur SEAL-CHECK pour votre emballage? Préparez ses dimensions, le type de matériau et la méthode d'emballage, puis contactez PRO-TECH.
À propos de l'auteur
PRO-TECH fournit des pièces et des équipements pour l'industrie et assure des services de maintenance. L'entreprise propose notamment les testeurs d'étanchéité d'emballage SEAL-CHECK.
Besoin d'aide pour choisir ou d'un devis ?
Nous vous aidons à choisir la pièce ou la solution adaptée à votre machine. Appelez ou écrivez-nous — nous conseillons sur la base d'une réelle expérience de la maintenance.