La prueba de burbujas al vacío permite detectar y localizar fugas en los envases observando el gas que escapa al agua.
La prueba de burbujas al vacío detecta y localiza fugas en los envases observando la salida de gas al agua. El envase se coloca en una cámara donde se reduce la presión. Para un técnico de control de calidad, es fundamental distinguir entre tres observaciones: hinchazón del envase, fugas de burbujas y ausencia de fugas visibles. Explicamos cómo interpretar estas señales utilizando como ejemplo SEAL-CHECK.
Autor: PRO-TECH
En breve
- La hinchazón del embalaje puede deberse a la expansión del gas; esto no indica necesariamente una fuga.
- Las burbujas que emergen de la zona dañada ayudan a localizar la fuga.
- La ausencia de burbujas visibles debe evaluarse dentro de los límites del método utilizado y los parámetros de la prueba.
- La presión de vacío y el tiempo de observación se seleccionan de acuerdo con el embalaje, las instrucciones del dispositivo y el procedimiento de control de calidad.
Contenido
- ¿Cómo funciona la prueba de burbujas al vacío?
- ¿Cómo funciona la prueba en el comprobador SEAL-CHECK?
- ¿Cómo interpretar el resultado?
- ¿Cómo elegir la presión negativa y el tiempo de observación?
- ¿Se pueden realizar pruebas de envasado en atmósfera modificada (MAP) y envasado al vacío?
- ¿Cómo mantener condiciones comparables para las pruebas posteriores?
- Ejemplo hipotético: fuga en el sello de la bandeja MAP
- Preguntas sobre el alcance del estudio
¿Cómo funciona la prueba de burbujas al vacío?
La prueba de burbujas aprovecha la diferencia de presión entre el interior del paquete y la cámara circundante. A medida que disminuye la presión alrededor del paquete sumergido, el gas en su interior se expande. El paquete flexible puede entonces aumentar de volumen, es decir, hincharse.
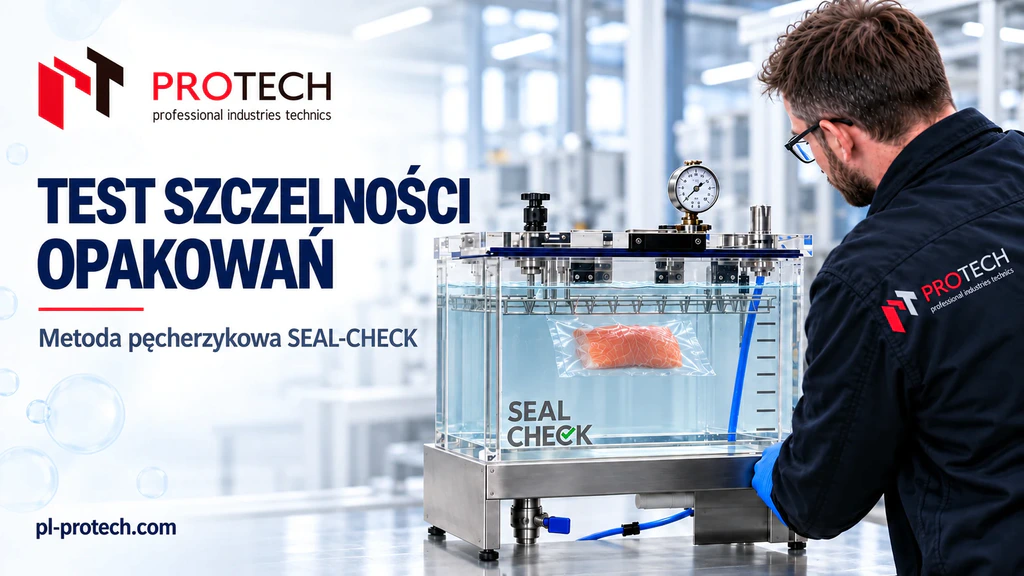
Si se produce una fuga de gas, aparecen burbujas en el agua. Observar dónde emergen puede ayudar a localizar la sección dañada del sello o de la superficie del embalaje. Este es el principio en el que se basan SEAL-CHECK descritos en el material de origen.
En esta configuración, el sistema de vacío neumático se alimenta con aire comprimido. El operador ajusta el suministro de la bomba mediante una perilla y lee el vacío en el manómetro de vacío de la cámara. El manómetro de presión de suministro y el manómetro de vacío muestran valores para diferentes partes del sistema, por lo que es importante distinguir entre ambas lecturas durante las pruebas.
La tarjeta SEAL-CHECK describe el sistema Venturi accionado por aire comprimido y el control de vacío. Antes de comenzar a trabajar, compruebe la configuración y las instrucciones de su dispositivo.
¿Cómo funciona la prueba en el comprobador SEAL-CHECK?
La prueba incluye la preparación de la muestra, la generación de vacío, la observación y la finalización de la prueba. La siguiente descripción explica la secuencia de pasos para la configuración presentada en PRO-TECH. El funcionamiento detallado del dispositivo se describe en el manual del modelo específico.
Seguridad: El equipo de prueba debe ser operado por personal capacitado, siguiendo las instrucciones del fabricante y las políticas de la planta. La tapa solo debe abrirse una vez que la cámara esté completamente presurizada.
- Preparación del dispositivo y la muestra. El dispositivo se conecta al sistema de aire comprimido según las especificaciones del fabricante. El recipiente se coloca en una cámara con la cantidad adecuada de agua y se cierra la tapa. La preparación de la muestra debe ajustarse al procedimiento de prueba establecido.
- Activación del vacío. El operario activa el sistema neumático mediante la palanca de control. La bomba reduce la presión en la cámara y el manómetro permite monitorizar la variación de presión.
- Obtención de los parámetros de prueba. El controlador establece las condiciones necesarias para el procedimiento. El tiempo de observación se refiere al momento indicado en el procedimiento; cerrar la tapa por sí solo no confirma que se haya alcanzado el vacío requerido.
- Observe el embalaje. El operario comprueba si hay burbujas y determina su origen. Por separado, registra el cambio de forma del embalaje y el resultado de la observación de fugas.
- Finalización de la prueba. Tras la observación, el operador da por terminada la prueba y ecualiza la presión según las instrucciones del dispositivo. Una vez que la presión se ha ecualizado por completo, el operador abre la tapa, retira la muestra y registra el resultado.
¿Cómo interpretar el resultado?
El resultado de la prueba debe describir lo observado bajo parámetros específicos. Simplemente aumentar el volumen del paquete no es suficiente para detectar una fuga. La base para evaluar una fuga es observar el gas que escapa del paquete.
La tabla ayuda a separar la observación de la conclusión y la decisión subsiguiente. Los criterios para aceptar o rechazar una muestra están definidos por el procedimiento del centro.
| Observación | ¿Qué conclusiones se pueden extraer? | ¿Qué es lo que no decide el resultado? | El siguiente paso |
|---|---|---|---|
| El embalaje se está hinchando. | El cambio de forma puede deberse a la expansión del gas. | La hinchazón por sí sola no confirma que haya una fuga. | Continuar la observación según el procedimiento. |
| Las burbujas fluyen desde una parte específica de la soldadura. | La presencia de fugas de gas visibles indica la ubicación de la fuga en las condiciones de la prueba. | La observación no determina la causa del defecto de soldadura. | Registre la ubicación de la fuga y los resultados de la prueba. |
| Aparecen burbujas a través de la superficie del papel de aluminio. | La fuga de gas puede localizarse fuera de la soldadura. | El resultado no indica la etapa en la que se produjo el daño. | Documente la ubicación y envíe una muestra para su evaluación. |
| No se observaron burbujas | En las condiciones utilizadas no se detectó ninguna fuga visible. | El resultado no descarta todas las fugas. | Evaluar la muestra de acuerdo con los criterios y el alcance del método. |
La descripción oficial de la norma ASTM D3078-02(2021)e1 —Método de ensayo estándar para la detección de fugas en envases flexibles mediante la emisión de burbujas— aborda la detección de fugas de mayor tamaño en envases flexibles que contienen gas. Asimismo, señala que las fugas pequeñas pueden pasar desapercibidas y que el producto puede obstruir la vía de fuga. Por lo tanto, la ausencia de burbujas no garantiza la estanqueidad absoluta. Fuente: ASTM International.
La descripción del mecanismo de prueba no sustituye la documentación que acredite el cumplimiento de todo el procedimiento con la norma. Dicho cumplimiento no debe inferirse únicamente del nombre del dispositivo o de un método de funcionamiento similar.
¿Cómo elegir la presión negativa y el tiempo de observación?
El vacío y el tiempo de observación deben determinarse para el envase que se está probando, siguiendo las instrucciones del modelo específico y un procedimiento de control de calidad aprobado. Una misma configuración no se aplica automáticamente a todas las películas, sellos y productos.
El material PRO-TECH indica que la selección de parámetros depende del tipo, diseño y resistencia del embalaje. Por lo tanto, cualquier cambio en el formato o método de embalaje requiere verificar si las condiciones de prueba actuales siguen siendo aplicables. Las lecturas del manómetro de vacío deben compararse con los requisitos especificados en el procedimiento.
En la práctica, antes de iniciar una serie de pruebas, es necesario conocer las respuestas a tres preguntas: qué presión de vacío utilizar, cuánto tiempo observar y qué criterios emplear para evaluar la muestra. El simple hecho de alcanzar los límites técnicos del dispositivo no determina las condiciones adecuadas para la inspección del embalaje.
¿Se pueden realizar pruebas de envasado en atmósfera modificada (MAP) y envasado al vacío?
La utilidad de la prueba depende, entre otras cosas, de la cantidad de gas dentro del envase. En los envases MAP (atmósfera modificada), este gas es una mezcla protectora. Bajo diferencias de presión, puede expandirse y escapar a través de una fuga hacia el agua circundante.
Algunos envases al vacío contienen muy poco gas. La descripción del procedimiento SEAL-CHECK indica claramente que la eficacia del método de burbujas puede ser limitada en estos casos. Antes de aplicar la prueba a un envase de este tipo, debe confirmarse su idoneidad para el alcance de la inspección prevista.
Por lo tanto, conviene comenzar la selección del equipo de prueba considerando la muestra y el propósito de la prueba. El tipo de envase, el producto y el lugar donde el operador observará una posible fuga son factores importantes.
¿Cómo mantener condiciones comparables para las pruebas posteriores?
La comparación de resultados requiere el control de parámetros y un registro preciso de las observaciones. Según la descripción PRO-TECH, para pruebas posteriores con los mismos requisitos, se puede dejar sin cambios el ajuste del regulador y aplicar el vacío mediante la palanca. Esto simplifica el funcionamiento, pero aun así es necesario verificar las condiciones reales de la prueba con un manómetro de vacío.
La siguiente lista puede utilizarse para ayudar en la preparación del registro de auditoría:
- designación de la muestra y del lote;
- tipo de embalaje y método de embalaje;
- modelo de prueba;
- presión negativa requerida y observada;
- tiempo de observación y momento de inicio del conteo;
- Resultado, ubicación de la posible fuga y persona que realiza la prueba.
Este campo sugerido debe adaptarse a la documentación del centro. Ayuda a vincular la evaluación de la muestra con las condiciones en las que se generó.
Al seleccionar un dispositivo, también es importante considerar el formato de empaque y el espacio de la cámara. La oferta PRO-TECH incluye los modelos de sobremesa SEAL-CHECK TipoA y SEAL-CHECK Tipo 2B. La selección del modelo debe basarse en las dimensiones de la muestra y la documentación del dispositivo.
Ejemplo hipotético: fuga en el sello de la bandeja MAP
El siguiente ejemplo es hipotético y sirve para aclarar la interpretación del resultado.
Supongamos que un operario está probando una bandeja sellada con papel de aluminio en atmósfera modificada utilizando un comprobador SEAL-CHECK. Según los parámetros establecidos para este tipo de envase en el procedimiento de la empresa, el papel de aluminio se levanta ligeramente al liberarse la presión y, a continuación, comienzan a aparecer burbujas en una esquina del sello.
El operador registra dos observaciones distintas: un cambio en la forma del papel de aluminio y una fuga de gas en la esquina de la bandeja. Esta última indica una fuga en las condiciones de esta prueba. El levantamiento del papel de aluminio podría deberse a la expansión del gas atrapado dentro del envase.
Este resultado ayuda a orientar la evaluación posterior hacia la sección indicada del sello. Sin embargo, no permite determinar de forma independiente si el defecto se produjo durante el proceso de sellado o si el embalaje se dañó posteriormente. En este caso, el departamento de calidad decide cómo proceder con la muestra de acuerdo con el procedimiento establecido.
Preguntas sobre el alcance del estudio
¿La prueba de burbujas mide la resistencia del sellado?
No. La prueba descrita aquí tiene como objetivo observar la fuga y su ubicación en las condiciones utilizadas. No proporciona una medición de la fuerza necesaria para romper la soldadura.
¿La detección de fugas indica la causa del problema en la máquina de soldar?
No. La observación ayuda a localizar la fuga. Determinar la causa requiere una evaluación independiente de la muestra y del proceso de envasado.
¿El resultado de una sola muestra confirma la estanqueidad de todo el lote?
No. El resultado se refiere al paquete analizado y a las condiciones utilizadas. Las directrices de muestreo y las decisiones sobre los lotes se determinan según el plan de control de calidad.
¿Es suficiente la configuración del regulador para comparar dos pruebas?
No. Deben tenerse en cuenta el vacío real, el tiempo de observación y el tipo de muestra. Dejar el mando en la misma posición simplifica el funcionamiento, pero no registra todas las condiciones de la prueba.
¿Qué merece la pena recordar?
La prueba de burbujas al vacío ayuda a detectar y localizar fugas en los envases. Para una evaluación precisa, es necesario distinguir entre hinchazón, fugas de gas visibles y ausencia de fugas. La relevancia del resultado depende de la idoneidad del método para el envase específico y las condiciones de la prueba. Estas condiciones deben especificarse en las instrucciones del instrumento y en los procedimientos de control de calidad.
¿Necesita un comprobador SEAL-CHECK para su embalaje? Prepare sus dimensiones, tipo de material y método de embalaje, y luego póngase en contacto con PRO-TECH.
Sobre el autor
PRO-TECH suministra piezas y equipos para la industria y ofrece servicios de mantenimiento. La empresa ofrece comprobadores de fugas para envases SEAL-CHECK.
¿Necesitas ayuda para elegir o un presupuesto?
Te ayudamos a elegir la pieza o la solución adecuada para tu máquina. Llama o escríbenos — asesoramos con base en experiencia real en mantenimiento.